
ภาษา

ซัพพลายเออร์เพลาลูกเบี้ยวสามรายส่งตัวอย่างให้กับบริษัทผู้ผลิตเครื่องยนต์ขนาดกลางรายหนึ่ง ซัพพลายเออร์ A ผ่านความแข็งแบบ Rockwell บนชิ้นทดสอบทั้ง 12 ชิ้น ซัพพลายเออร์ B ผลิตกลีบสามอันโดยมีความเบี่ยงเบนหนีศูนย์เกิน 0.05 มม. ซัพพลายเออร์ C พลาดกรอบเวลาการส่งมอบไปหกวัน ผู้ซื้อไม่มีกรอบวัตถุประสงค์ในการชั่งน้ำหนักผลลัพธ์เหล่านี้เปรียบเทียบกัน การเลือกซัพพลายเออร์ที่เชื่อถือได้เริ่มต้นด้วยเกณฑ์ทางเทคนิคและเชิงพาณิชย์ที่กำหนดไว้ตายตัว และบทความนี้ก็ให้ข้อมูลดังกล่าวไว้อย่างชัดเจน
ความน่าเชื่อถือในการผลิตเพลาลูกเบี้ยวหมายถึงความสามารถในการรักษาองค์ประกอบของวัสดุ การรักษาความร้อน ความทนทานต่อการตัดเฉือน และการตรวจสอบคุณภาพภายในขีดจำกัดการควบคุมเดียวกันในทุกชุดการผลิต
วัสดุฐานเป็นตัวกำหนดความสามารถในการชุบแข็ง ความแปรปรวนขององค์ประกอบการติดตาม 0.03 เปอร์เซ็นต์ในปริมาณคาร์บอนสามารถเปลี่ยนความแข็งของแกนได้หลายจุดของ HRC การรักษาความร้อนช่วยให้กลีบลูกเบี้ยวมีความทนทานต่อการสึกหรอ ความแตกต่างระหว่างเพลาลูกเบี้ยว 100,000 กม. และเพลาลูกเบี้ยว 250,000 กม. มักจะอยู่ในกระบวนการนี้ ความแม่นยำในการตัดเฉือนส่งผลต่อจังหวะการทำงานของวาล์ว และข้อผิดพลาดในการวางเฟสของวาล์ว 1 องศาอาจทำให้เส้นโค้งประสิทธิภาพของเครื่องยนต์เคลื่อนตัวได้อย่างเห็นได้ชัด
ประเมินซัพพลายเออร์ตามเกณฑ์ทั้งสี่นี้เป็นลายลักษณ์อักษร พร้อมตัวอย่างการทดสอบและหลักฐานการตรวจสอบ ก่อนที่คุณจะสั่งซื้อจำนวนมาก
ช่องว่างเหล็กหล่อหลอมหรือแช่เย็นควรมาจากโรงหล่อที่ได้รับการตรวจสอบแล้ว ขอใบรับรององค์ประกอบทางเคมีทุกความร้อน ซัพพลายเออร์ควรจัดเตรียมแท่งทดสอบเพื่อตรวจสอบความต้านทานแรงดึงและความแข็งด้วย นี่คือสถานที่แรกที่ช่องว่างที่ต่ำกว่ามาตรฐานสร้างความเสี่ยงในการรับประกันระยะยาว
ความแข็งพื้นผิวกลีบลูกเบี้ยวควรอยู่ที่ 55 ถึง 62 HRC สำหรับเหล็กหล่อแช่เย็น โดยมีความลึกของตัวเรือน 1.5 ถึง 3.0 มม. สำหรับเพลาเหล็กกล้าคาร์บอนไนไตรด์ ค่าเหล่านี้จะต้องปรากฏในรายงานการจัดส่ง หากซัพพลายเออร์ไม่สามารถเปิดเผยพารามิเตอร์การรักษาความร้อนได้ ให้ย้ายไปยังตัวเลือกถัดไป
ค่าเผื่อเส้นผ่านศูนย์กลางภายนอกของเจอร์นัลควรเป็น ISO h6 หรือดีกว่า การเบี่ยงเบนหนีศูนย์ระหว่างวารสารแบริ่งต้องไม่เกิน 0.03 มม. หลังจากการเจียรเสร็จแล้ว ขอการวิเคราะห์ Cpk บนโปรไฟล์กลีบและมิติวารสาร ค่า Cpk ต่ำกว่า 1.33 หมายความว่ากระบวนการตัดเฉือนไม่ได้ทำงานอยู่ในการควบคุมทางสถิติ
IATF16949 เป็นใบรับรองพื้นฐานสำหรับการผลิตเพลาลูกเบี้ยวในยานยนต์ ขอหมายเลขใบรับรองและตรวจสอบกับหน่วยงานรับรอง ระบบคุณภาพต้องครอบคลุมการตรวจสอบวัสดุที่เข้ามา จุดควบคุมในกระบวนการ การตรวจสอบมิติขั้นสุดท้าย และการทดสอบความแข็ง จำเป็นต้องมีการตรวจสอบย้อนกลับตั้งแต่ชิ้นส่วนที่เสร็จแล้วไปจนถึงหมายเลขความร้อนในการหล่อ
| เกณฑ์ | สิ่งที่ต้องตรวจสอบ | ทำไมมันถึงสำคัญ | ธงแดง |
| เคมีวัสดุ | รับรองทุกความร้อน | ควบคุมการแข็งตัวและอายุความเมื่อยล้า | ไม่มีใบรับรอง |
| การรักษาความร้อน | ความแข็งของพื้นผิว ความลึกของตัวเรือน โครงสร้างจุลภาค | กำหนดความต้านทานการสึกหรอ | ความแข็งแตกต่างกันไปมากกว่า 3 HRC ระหว่างชุด |
| เครื่องจักรกล | การเบี่ยงเบนหนีศูนย์ ความคลาดเคลื่อนของเจอร์นัล ข้อมูลโปรไฟล์แบบกลีบ | ตั้งเวลาวาล์วและโหลดแบริ่ง | ไม่มีข้อมูล Cpk ในมิติที่สำคัญ |
| ระบบคุณภาพ | ใบรับรอง IATF16949 บันทึกการตรวจสอบ | กำหนดความสอดคล้องของแบทช์ | ไม่มีแผนคุณภาพระดับการผลิต |
ความสม่ำเสมอของแบทช์และการส่งมอบตรงเวลามีความสำคัญพอๆ กับคุณภาพของวัสดุในการผลิตเพลาลูกเบี้ยว ซัพพลายเออร์ที่ไม่สามารถรักษาผลผลิตที่มั่นคงใน 10,000 หน่วยได้ จะสร้างปัญหาสินค้าคงคลังขั้นปลายซึ่งมีมากกว่าการประหยัดวัสดุใดๆ
สอบถามปฏิทินกำลังการผลิตและระยะเวลารอคอยสินค้าในปัจจุบันก่อนทำการสั่งซื้อตามปริมาณ ซัพพลายเออร์ที่มีกำลังการผลิตสำรองในช่วงเวลาที่เหมาะสมจะแจ้งอย่างตรงไปตรงมา สิ่งที่ซ่อนปัญหาด้านกำลังการผลิตมักจะเห็นด้วยกับกำหนดการใดๆ แล้วพลาดไป
ธงสีแดงด้านล่างนี้จะปรากฏขึ้นในความสัมพันธ์กับซัพพลายเออร์ที่ล้มเหลวเกือบทุกครั้ง หากผู้สมัครแสดงรายการใดรายการหนึ่ง ให้เพิ่มการตรวจสอบสถานะก่อนที่จะตัดสินใจ
ใช้ลำดับห้าขั้นตอนด้านล่างเพื่อแปลงคำสัญญาของซัพพลายเออร์ให้เป็นหลักฐานที่ตรวจสอบได้ แต่ละขั้นตอนจะกรองระดับความล้มเหลวที่แตกต่างกันออกไป
ดู แนวทางการควบคุมคุณภาพที่ Anhui KORBOR Machinery Co., Ltd. สำหรับจุดตรวจสอบเดียวกันจากมุมมองของผู้ผลิต ที่ ภาพรวมโรงงานผลิต แสดงให้เห็นว่าการบูรณาการในแนวดิ่งเกิดขึ้นได้อย่างไรในทางปฏิบัติ
Anhui KORBOR Machinery Co., Ltd. ให้ความสำคัญกับเพลาลูกเบี้ยวมาเป็นเวลา 25 ปี และระบบการผลิตของบริษัทก็สอดคล้องกับเกณฑ์ข้างต้น โดยผสมผสานการหล่อเปล่า การอบชุบด้วยความร้อน และการตัดเฉือนขั้นสุดท้ายบนไซต์งานขนาด 28,000 ตารางเมตรหนึ่งแห่ง โดยมีพื้นที่เวิร์กช็อป 22,000 ตารางเมตร และการส่งมอบเพลาลูกเบี้ยวมากกว่า 2.3 ล้านชิ้นต่อปี โรงงานแห่งนี้ดำเนินการภายใต้ IATF16949:2016 และปฏิบัติตามปรัชญาข้อบกพร่องเป็นศูนย์ในรุ่นเพลาลูกเบี้ยวมากกว่า 1,400 รุ่น
KORBOR ผลิตเพลาลูกเบี้ยวสำหรับเครื่องยนต์ยานยนต์หลายประเภท ตัวอย่างสามตัวอย่างจากกลุ่มผลิตภัณฑ์ด้านล่างแสดงระดับของวิศวกรรมเฉพาะการใช้งานที่ผู้ซื้อควรคาดหวังจากผู้ผลิตที่เชื่อถือได้
 BC3Z6250B 6.2ลิตร 379คิว ใน. V8 เฟล็กซ์ DOHC ดูผลิตภัณฑ์ →
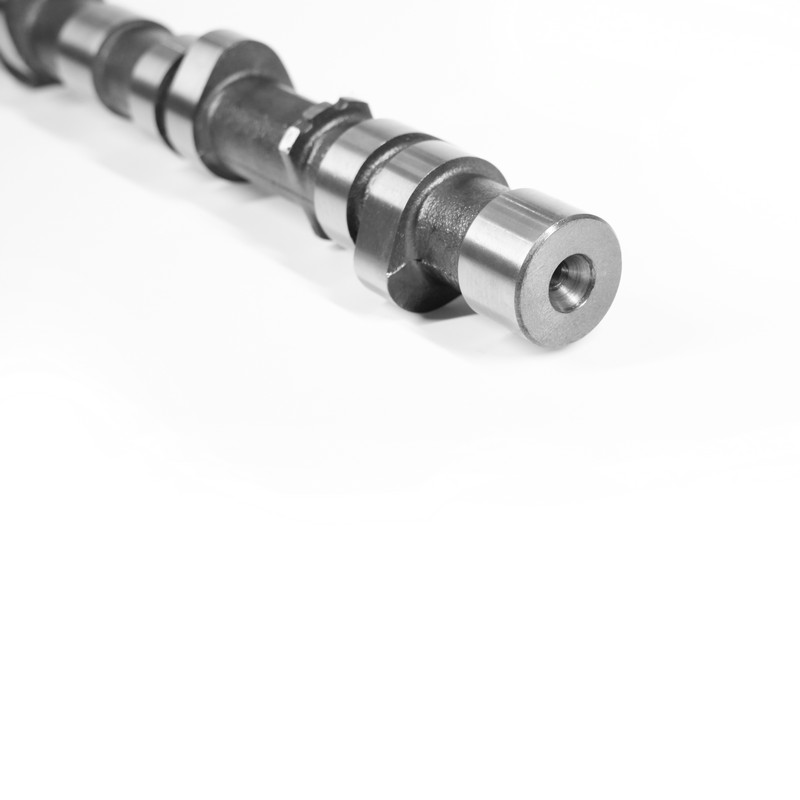 เคบี-014 เพลาลูกเบี้ยวรถยนต์-TOYOTA-KB-014 เป็นส่วนประกอบเครื่องยนต์สันดาปภายในที่ออกแบบอย่างแม่นยำ ออกแบบมาโดยเฉพาะสำหรับระบบรางวาล์วเครื่องยนต์ของโตโยต้า เหนือนี้... ดูผลิตภัณฑ์ →
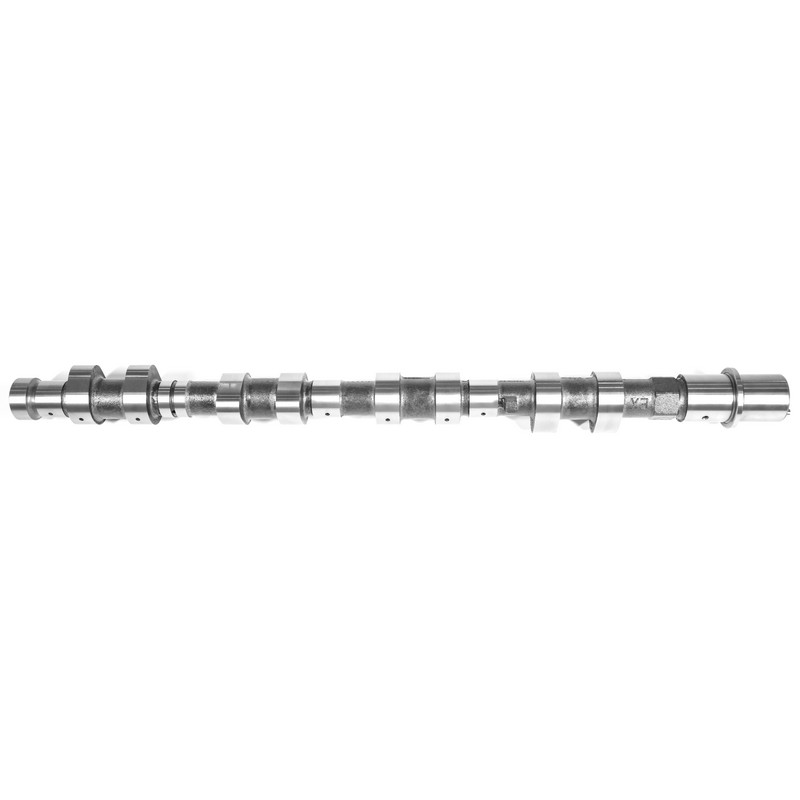 13020AD212 L4 2488cc 152 YD25DDTI ดีเซล DOHC 16V.Ex ดูผลิตภัณฑ์ →
ปัจจัยที่สำคัญที่สุดคือความสม่ำเสมอของแบทช์ ไม่ใช่ตัวอย่างแรก ผู้ผลิตที่มีพารามิเตอร์การรักษาความร้อน ค่าเผื่อการตัดเฉือน และค่าคงที่ของการตรวจสอบย้อนกลับในทุกขั้นตอนการผลิตคือผู้ผลิตที่คุณเชื่อถือได้สำหรับการจ่ายปริมาณมาก
ขอใบรับรอง IATF16949 ขอข้อมูล Cpk บนโปรไฟล์กลีบและขนาดวารสาร และเรียกใช้ชุดนำร่อง 20 ถึง 50 ยูนิตพร้อมรายงานมิติและความแข็ง จากนั้นตรวจสอบโรงงานหากเป็นไปได้เพื่อยืนยันว่าระบบคุณภาพใช้งานได้ ไม่ใช่แค่แบบกระดาษเท่านั้น
เหล็กหล่อแช่เย็นเป็นมาตรฐานสำหรับรถยนต์นั่งส่วนบุคคลและรถบรรทุกขนาดเล็ก เหล็กหลอมหรือช่องว่างคาร์บอนไนไตรด์เหมาะกับเครื่องยนต์ที่รับน้ำหนักสูงหรือสมรรถนะสูง ซัพพลายเออร์ควรแนะนำวัสดุตามโปรไฟล์การรับน้ำหนักและรอบการทำงานของเครื่องยนต์ แทนที่จะเลือกใช้ตัวเลือกเดียว
ความน่าเชื่อถือขึ้นอยู่กับการควบคุมกระบวนการของซัพพลายเออร์ ไม่ใช่ประเทศ ผู้ผลิตเพลาลูกเบี้ยวในประเทศจีนที่ได้รับใบรับรอง IATF16949 ซึ่งเป็นสายการผลิตแบบครบวงจรในแนวตั้ง และประสบการณ์การส่งออกที่สม่ำเสมอ สามารถผลิตเพลาลูกเบี้ยวตามเกณฑ์ความคลาดเคลื่อนและข้อกำหนดระดับสากล


 闽公网安备 35018102000203 号
